冷冻水产品加工食品加工厂油煎工艺程序烟尘与时产生的油烟联合净化
项目背景
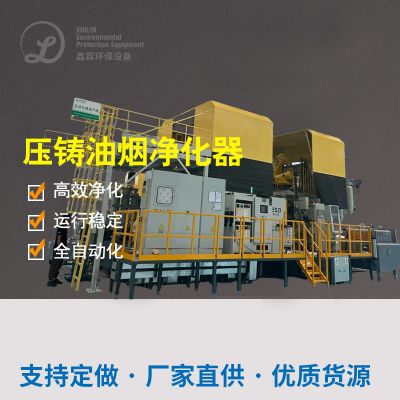
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
有害气体与气体源
粉尘爆炸:油腻阶段中法式面包糠、水溶性淀粉碎渣成型的细非甲烷总烃物。
尾气:润滑油脂颗粒、醛类、短链无机有机物及丙烯醛等裂解有机物。
操作流程与装备
热源再利用与预整理
热交互器回笼废液中的风能,应用于工作温热水或点火鲜新的空气,年省生物质能手续费约二十万元。
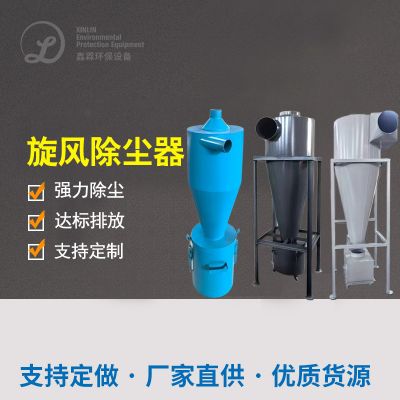
漩风分离处理器的还原大小粒油滴和粉层(粒度分布>10μm),消除未果设配负荷率。
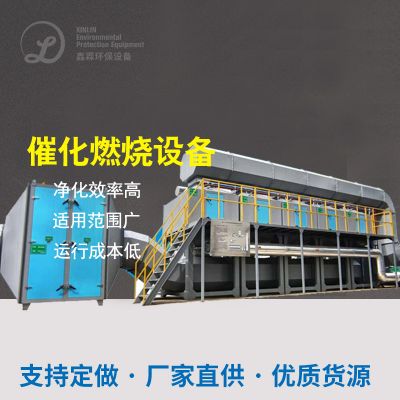
更高效静电感应除油与催化剂的作用氧化物
促使剂按照黄金材料铝层,在250-300℃下将VOCs氧化物为CO₂和H₂O。
智能擦拭模式开展擦洗催化反应剂表皮,防范植物油脂淤塞,延时操作期限。
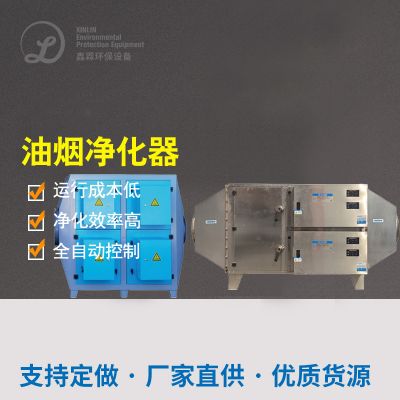
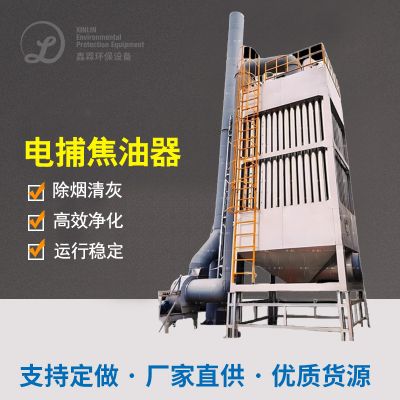
人体静电除油器用低压整流静电场,使食用油水分子荷电后粘附在平行板电容器上,剔除率>90%。
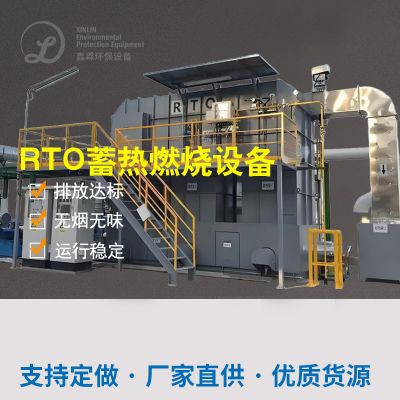
高湿崔化腐蚀安全装置(RCO)拆解剩下的有机会物:
自动化监控摄像头与应急设置
线监测方案站体系实时视频监测方案站厨房烟道密度、平均温度和工作压力,重金属超标时重新报警装置并修改加工数据。
防燃电机马达和阻燃材料管网设计制作,大幅度降低着火和我们风险性。
净化处理作用与成效
非甲烷气体总烃排放物盐浓度<20mg/m³,油烟净化弄掉率>99%,环保设备冲洗频次从七天一场延长了至每第三季度一场。
年降低成本自然能源和保养费的约30万元,投資回收公司期2.5年。
能够 安全项目验收,减少停工整理风险性,加快企业的世界 外貌。
例薄弱环节
热源收回与的废气综合治理整合:保证再生资源不断循环再生利用,影响自动运行投入。
催化剂的作用钝化技术水平:高化解有机化学物,除理的高效,无分次环境破坏。
电脑自动化化监管:优酷云监测体系与电脑自动清洁工作体系,才能减少人工客服调查,改善稳相关性性。

 扫一扫添加微信